
DE
Leitfaden für Wolframcarbid-Sägeblätter: Sorten, Typen und wie man die richtige auswählt
Branchennachrichten-Fragen Sie fünf Leute, was für ein Wolframcarbid-Klinge ist und Sie werden wahrscheinlich fünf verschiedene Antworten bekommen. In einer Maschinenwerkstatt bezeichnet der Ausdruck meist eine Wendeschneidplatte, die in einen Dreh- oder Fräshalter eingespannt ist. In einer Folienverarbeitungsanlage beschreibt es ein dünnes Schneidmesser, das mit mehreren hundert Metern pro Minute gegen eine laminierte Folie läuft. Unter Tage kann es sich um einen Knopfeinsatz handeln, der in einen Gesteinsbohrer eingepresst ist, um einen Dorn auf einer Schrämtrommel oder um einen Schneideinsatz auf dem Bohrkopf einer Tunnelbohrmaschine. Die Formen und Größen unterscheiden sich enorm, aber die Materialfamilie dahinter ist dieselbe: gesintertes Wolframkarbid, ein pulvermetallurgischer Verbundwerkstoff aus harten Wolframkarbidkörnern, die durch einen Kobaltbinder zusammengehalten werden.
Wir sind Gaite, ein Hartmetallhersteller mit Sitz in Changzhou, Jiangsu, und wir pressen, sintern und schleifen seit 1990 Wolframkarbid. Im Laufe dieser Jahrzehnte haben sich die Fragen der Kunden kaum verändert. Welche Note? Welche Geometrie? Und wie sorgen wir dafür, dass die Kante länger hält als beim letzten Mal? In diesem Artikel erfahren Sie, was wir in der Fertigung gelernt haben und wo die praktischen Entscheidungen tatsächlich getroffen werden.
Was Wolframcarbid von Stahl unterscheidet
Eine Hartmetallklinge behält ihre Form, da das Material sowohl Abrieb als auch Verformung widersteht. Die Härte liegt typischerweise zwischen 1400 und 1700 HV, während gehärteter Werkzeugstahl etwa 600 bis 900 HV aufweist. Noch wichtiger ist, dass die Härte Hitze übersteht. Bei 800 bis 1000 Grad Celsius schneidet eine Hartmetallschneide noch, während eine Schnellarbeitsstahlschneide bereits erweicht ist und ihre Geometrie verloren hat. Hartmetall verfügt außerdem über eine hohe Druckfestigkeit und Steifigkeit mit einem Elastizitätsmodul im Bereich von 550 bis 650 GPa, was genau das ist, was eine Schneidkante benötigt, wenn sie sich unter Last nicht vom Werkstück wegbiegen darf.
Härte und Warmhärte
Die Härte wird von zwei Dingen bestimmt: Wie viel Kobalt sich zwischen den Karbidkörnern befindet und wie fein diese Körner sind. Eine Submikron-Sorte mit 6 Prozent Kobalt kann die Spitze des Härtebereichs erreichen und eine scharfe Schneide behalten, weshalb sie sich für Schlichtarbeiten und dünne Schlitzmesser eignet. Ein Kobaltgehalt von 10 bis 12 Prozent mit groben Körnern ist auf dem Papier weicher, aber weitaus widerstandsfähiger gegen Risse bei Stößen, was ein Gesteinsbohreinsatz oder ein Fräsmeißel eigentlich braucht. In absoluten Zahlen ist keine der Noten besser; Sie beantworten verschiedene Fragen.
Der Zähigkeitskompromiss
Nichts ist umsonst. Hartmetall verbiegt sich nicht, bevor es bricht, es splittert. Die Querbruchfestigkeit liegt im Allgemeinen zwischen 2.000 und 3.500 MPa, und der Wert bewegt sich in die entgegengesetzte Richtung zur Härte, wenn Sie den Kobaltgehalt oder die Korngröße ändern. Der thermische Wechsel ist der zweite Druck. Unterbrochene Schnitte, Fräsen und Nassschneiden führen zu schnellen Erwärmungs- und Abkühlungszyklen in der Kante, und Hartmetall reagiert darauf mit der Entwicklung thermischer Risse, lange bevor es verschleißt. Der erste Schritt zur richtigen Spezifizierung einer Klinge besteht darin, zu verstehen, welcher dieser Mechanismen die Werkzeuglebensdauer begrenzt.
Die wichtigsten Blade-Familien und wo sie arbeiten
Der Begriff „Sägeblatt“ umfasst eine große Bandbreite an Teilen, und das Hartmetall, das zu einem Schneidmesser passt, ist selten das Hartmetall, das eine Tunnelbrust überdauert. Die folgende Tabelle ordnet den gewöhnlichen Familien die Bedingungen zu, denen sie im Dienst genügen. Eine ausführlichere, produktspezifische Komplettlösung finden Sie in unserem Leitfaden Arten und Verwendungsmöglichkeiten von Wolframcarbid-Schneidmessern geht detaillierter auf Geometrie und Kantenvorbereitung ein.
| Blade-Familie | Typischer Arbeitszustand | Hartmetalleigenschaften, auf die es ankommt |
|---|---|---|
| Wendeschneidmesser oder Wendeschneidplatte | Drehen, Fräsen, Nuten und Abstechen von Werkstücken aus Stahl, Gusseisen oder Nichteisenmetallen | 6 bis 12 Prozent Kobalt, feine bis mittlere Körnung, Beschichtung und Kantenschliff auf den Einsatz abgestimmt |
| Dünne Schneide- und Trimmklinge | Kontinuierliches Schneiden von Folien, Folien, Papier und laminiertem Verarbeitungsmaterial | Submikronkorn, hohe Härte, Geradheit im Mikrometerbereich, minimaler Grat |
| Einsatz für Tunnelbohrmaschine | Rollender und kratzender Kontakt mit Gestein an einem Bohrkopf unter hohem Schub | Mittlere bis grobe Körnung mit hohem Kobaltgehalt, Beständigkeit gegen thermische Ermüdung und Abplatzungen |
| Straßenfräswerkzeug und Spitzhacke | Fräsen von Asphalt- oder Betondecken unter wiederholter Stoßbelastung | Grobe Körnung, 8 bis 12 Prozent Kobalt, gute Heißverschleißfestigkeit und Körperhaltung |
| Gesteinsbohrknopf und Einsatz | Im-Loch-Hammer- oder Drehbohren in harte abrasive Formationen | Grobes Korn mit hoher Schlagzähigkeit und Kornauszugsfestigkeit |
| Spitzhacke mit rundem Schaft | Schneiden von Kohle und weichem Gestein auf Schräm- oder Teilschnitttrommeln | Ausgewogene Härte und Zähigkeit, zuverlässige Lötverbindung zum Stahlschaft |
| Stanzeinsatz | Stanzen, Umformen, Ziehen und Kaltstauchen von Blechen in großen Stückzahlen | Hohe Druckfestigkeit, mittlere bis grobe Körnung, Beständigkeit gegen Abplatzen und Abrieb |
Ein Muster zieht sich durch die Tabelle. Mit zunehmender Schlaghärte steigt der Kobaltgehalt und die Kornstruktur wird gröber; Während Oberflächenbeschaffenheit und Maßgenauigkeit an erster Stelle stehen, bewegt sich das Material in die andere Richtung. Die Wahl der falschen Richtung ist der häufigste Grund für den vorzeitigen Ausfall einer Klinge.
So lesen Sie die Hartmetallsorte vor der Bestellung
Die Sortenbezeichnungen unterscheiden sich von Lieferant zu Lieferant, was einen direkten Vergleich der Katalognummern erschwert. Vier Variablen erklären den Großteil des Leistungsunterschieds und alle vier sollten berücksichtigt werden, bevor eine Kaufentscheidung getroffen wird.
- Kobaltgehalt. Die Bindemittelphase. Sechs Prozent Kobalt sorgen für maximale Verschleißfestigkeit; Zehn bis zwölf Prozent tauschen einen Teil dieser Verschleißfestigkeit gegen Schlagfestigkeit und Rissbeständigkeit ein.
- Körnung. Submikron-Qualitäten unter 0,8 Mikrometern ergeben die höchste Härte und die schärfste Schneide. Grobe Körnungen von 3 bis 6 Mikrometern absorbieren Stöße und widerstehen Abplatzungen bei Fels- und Gehwegarbeiten.
- Beschichtung. CVD- und PVD-Beschichtungen verringern die Reibung und begrenzen die Wärmeübertragung in die Wendeschneidplatte bei der Bearbeitung von Stahl und Gusseisen. Für Aluminium, Kunststoffe und Holzwerkstoffe sind unbeschichtete polierte Sorten oft die bessere Lösung.
- Kantenvorbereitung. Eine messerscharfe Kante eignet sich für die Endbearbeitung und weiche Werkstücke. Eine geschliffene oder T-förmige Kante verhindert Mikroausbrüche beim Schruppen und unterbrochenen Schnitt, wo eine scharfe Kante einfach abbrechen würde.
Fügen Sie die Verbindungsmethode zu dieser Liste hinzu. Unabhängig davon, ob eine Klinge gelötet, aufgeschrumpft oder mechanisch geklemmt ist, ändern sich die Belastungen, denen sie an der Schnittstelle ausgesetzt ist, und die Lötpraxis verdient ebenso viel Aufmerksamkeit wie die Sorte selbst.
Wo Klingen zuerst versagen
Wenn eine Klinge abgenutzt zurückkommt, ist die nützliche Frage nicht, wie lange sie gehalten hat, sondern wie sie gestorben ist. Die meisten Fehler, die wir analysieren sollen, fallen in eine kleine Anzahl von Kategorien.
- Kantenabplatzer. Normalerweise ein Zeichen für unzureichende Zähigkeit, übermäßigen Vorschub oder einen Werkzeughalter mit zu großem Rundlauffehler.
- Flankenverschleiß. Der normale, allmähliche Verschleißmechanismus. Bei einer plötzlichen Beschleunigung liegen die Schnittgeschwindigkeit oder die Werkstückhärte außerhalb der Komfortzone der Sorte.
- Kraterverschleiß. Chemische Wechselwirkung zwischen Span und Spanfläche bei hoher Temperatur, am häufigsten bei der Bearbeitung von Stahl mit hoher Geschwindigkeit.
- Thermisches Cracken. Kammrisse, die durch unterbrochenes Schneiden mit aufgetragenem Kühlmittel oder durch instabile Schnittbedingungen entstehen.
- Lötfehler. Risse entstehen an der Verbindungsstelle, häufig durch ungleichmäßige Erwärmung, übermäßiges Füllmetall oder Schleifbeanspruchung nach der Verbindung.
- Auslaugen des Bindemittels. Entkobaltentfernung durch aggressive Kühlmittel oder korrosive Medien, wodurch eine schwache, poröse Oberflächenschicht zurückbleibt.
Jede Ursache deutet auf eine andere Lösung hin: eine härtere Sorte, eine veränderte Kantenvorbereitung, eine beschichtete Variante oder einfach eine Änderung der Bearbeitungsparameter. Das Ersetzen der Klinge ohne Diagnose des Mechanismus führt normalerweise erneut zu demselben Fehler.
Vom Pulver bis zur fertigen Kante
In unserem Werk in Changzhou entsteht eine Klinge zunächst aus Wolframkarbidpulver, das mit Kobalt vermischt und auf TPA-Pressen in eine Form gepresst wird, die der endgültigen Form nahe kommt. Anschließend wird das Teil durch Niederdrucksintern verdichtet. Die Kunst besteht darin, sowohl die Härte als auch die Porosität über die gesamte Charge hinweg innerhalb enger Grenzen zu halten. Anschließend erfolgt das Schleifen und die Kantenvorbereitung mit aus Deutschland importierten Geräten und fünfachsigen Werkzeugschleifmaschinen aus Australasien sowie einem digitalen Werkzeugvoreinstellgerät aus Schweden und erfahrenem technischem Personal, das damit umzugehen weiß. Das volle Herstellungsprozess von Wolframcarbid-Schneidklingen wird an anderer Stelle auf dieser Website ausführlich beschrieben.
Die Qualitätskontrolle durchläuft dieselbe Kette. Wir arbeiten nach den Systemen ISO 9001 und ISO 14001 und unsere hochpräzisen Bohrer, Reibahlen und Endbearbeitungswerkzeuge werden nach einem deutschen Standardproduktionssystem hergestellt, sodass sie importierte Werkzeuge ersetzen können, ohne dass ein Prozess neu qualifiziert werden muss. Für Kunden im Motoren- und allgemeinen Maschinenbau ist dieser Austausch oft der Sinn des Ganzen: gleiche Lochqualität und gleiche Chargenkonsistenz bei geringeren Kosten pro Teil.
Anwendungshinweise aus der Werkstatt
Metallschneiden
Beim Drehen und Fräsen beginnt das Gespräch meist mit dem Werkstückmaterial und der Maschinensteifigkeit und nicht mit der Klinge selbst. Eine starre Maschine mit stabilem Aufbau belohnt eine härtere, schärfere Klinge; Eine leichtere Maschine wird es bestrafen. Der größte Vorteil besteht darin, die Sorte an die Maschine und nicht nur an das Werkstück anzupassen.
 Wolframkarbid-Schneidmesser Hartmetall-Schneidwerkzeuge erreichen die erforderliche Maßgenauigkeit und Oberflächenqualität, indem sie überschüssige Materialien von den bearbeiteten Teilen entfernen. Produkt anzeigen →
Felsbohrungen und Tunnelbau
Bei Bohr- und Tunnelarbeiten ist der Feind der Schock. Grobkörnige Sorten mit höherem Kobaltgehalt und einem gut unterstützten Plattensitz überstehen die Stoßbelastung, die härtere Materialien zerstört. Die Beachtung von Lötstellen, Einsatzüberstand und Lochpassung ist ebenso wichtig wie die Sortenspezifikation.
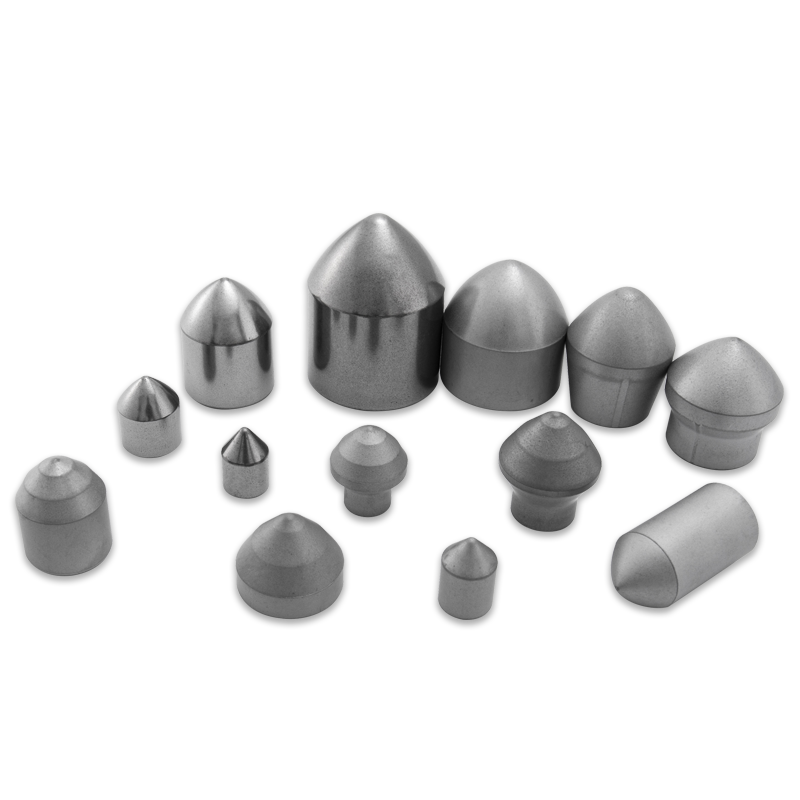
Hartmetall-Gesteinsbohrwerkzeuge Als herkömmliche Bohrwerkzeuge für den Bergbau sind Gesteinsbohrwerkzeuge aus Wolframkarbid komplexen Einflüssen wie Stößen und Verschleiß ausgesetzt, und die Arbeitsbedingungen sind rau. Produkt anzeigen → Stanzen und Formen
Bei Matrizen muss die Klinge über Hunderttausende Hübe eine bestimmte Abmessung beibehalten und gleichzeitig seitliche Belastungen absorbieren. Hohe Druckfestigkeit und Splitterfestigkeit sind wichtiger als Spitzenhärte, und eine richtig unterstützte Wendeschneidplatte überdauert eine härtere, aber nicht unterstützte Wendeschneidplatte um ein Vielfaches.
Hartmetall-Stanzwerkzeug Im Herstellungsprozess muss die Matrize großer Reibung und Verschleiß standhalten. Im Vergleich zu anderen Materialien haben unsere Wolframcarbid-Matrizen eine längere Lebensdauer, besser... Produkt anzeigen → Unser eigenes Sortiment umfasst Schneidklingen, Einsätze für Tunnelbohrmaschinen, Straßenfräswerkzeuge, Gesteinsbohrwerkzeuge, Rundschaftmeißel für den Kohlebergbau und Stanzmatrizen. Wir entwickeln auch kundenspezifische Werkzeuge, wenn ein Standardteil nicht für die Anwendung geeignet ist.
Eine praktische Checkliste, bevor Sie eine Klinge spezifizieren
- Welches Material wird geschnitten und welche Härte bzw. Abrasivität hat es?
- Ist der Schnitt kontinuierlich oder unterbrochen und wie stark ist die Stoßbelastung?
- Wie wird die Klinge gehalten: geklemmt, gelötet, aufgeschrumpft oder in einen Sitz gepresst?
- In welchem Zustand befindet sich die Maschine, einschließlich Spindelrundlauf, Steifigkeit und Kühlmittelzufuhr?
- Welcher Fehlermodus beendete die Lebensdauer des vorherigen Blades?
- Kann die Klinge nachgeschliffen werden und wie viele Nachschliffe sind vor einem Austausch sinnvoll?
Wenn Sie diese sechs Fragen ehrlich beantworten, entscheiden sich Sorte, Geometrie und Kantenvorbereitung normalerweise von selbst. Wo dies nicht der Fall ist, verbringen wir lieber zwanzig Minuten damit, die Anwendung zu besprechen, als ein Teil auszuliefern, das drei Wochen später ausfällt und den Kunden eine Produktionsschicht kostet.
Ein Wolframcarbid-Sägeblatt ist ein kleines Bauteil mit einer großen Auswirkung auf die Kosten pro Teil, egal, ob es sich um das Schneiden von Folien mit hoher Geschwindigkeit oder um den Betrieb einer Tunnelbohrmaschine handelt. Das Material belohnt Sorgfalt: die richtige Qualität für die Ladung, eine auf den Betrieb abgestimmte Geometrie und eine Fügemethode, die die Arbeit des Sinterofens nicht zunichte macht. Darauf konzentrieren wir uns seit 1990 und das ist der Grund, warum wir Kunden immer wieder fragen, warum das Sägeblatt ausgefallen ist, und nicht nur, wie schnell sie die nächste Lieferung wünschen.
Unsere Produkte //
Verwandte Produkte
Wenn Sie an unseren Produkten interessiert sind, wenden Sie sich bitte an uns
