
DE
Wolframkarbid: Eigenschaften, Anwendungen und Auswahl der richtigen Teile
Branchennachrichten-Wenn Sie einen Wartungstechniker fragen, warum sich die Meißel einer Strebschrämmaschine alle paar Schichten abnutzen, kommt die Antwort fast immer auf das gleiche Material zurück: Wolframkarbid. Fragen Sie einen Bearbeitungsleiter, warum eine Wendeschneidplatte mitten im Zyklus ausfällt, und Sie werden denselben Namen hören. Allerdings handelt es sich bei Wolframkarbid nicht um ein Einzelprodukt. Dabei handelt es sich um eine Familie harter, verschleißfester Verbundwerkstoffe, deren Mikrostruktur, Bindemittelgehalt und Fertigungsqualität darüber entscheiden, ob ein Teil eine Woche oder ein Jahr hält.
Was Wolframkarbid ist – und was nicht
Wolframkarbid (WC) ist eine chemische Verbindung aus Wolfram und Kohlenstoff, typischerweise zu etwa 94 Gew.-% aus Wolfram. In Industrieteilen sieht man es selten in reiner Form. Einzelne WC-Körner werden mit einem duktilen metallischen Bindemittel, fast immer Kobalt oder Nickel, zusammengeklebt, um einen Verbundwerkstoff namens Hartmetall zu bilden. Die resultierende Härte liegt normalerweise zwischen 1.700 und 2.400 HV, nahe an Korund auf der Mohs-Skala, während das Bindemittel für die Zähigkeit sorgt, die verhindert, dass sich das Material wie eine Keramik verhält.
Der Bindemittelgehalt ist der primäre Stimmhebel. Mehr Kobalt verleiht der Sorte eine höhere Schlagfestigkeit, verringert jedoch die Härte; Weniger Kobalt macht es härter und abriebfester, splittert aber bei Stößen eher ab. Aus diesem Grund ist „Wolframcarbid“ allein keine ausreichende Spezifikation. Die Wahl der Sorte ist ebenso wichtig wie die Teilegeometrie.
Wichtige Eigenschaften, die seine Verwendung bestimmen:
- Elastizitätsmodul von 550–700 GPa, etwa doppelt so hoch wie der von Stahl
- Härte von 1.700–2.400 HV (ca. 9 auf der Mohs-Skala)
- Die Druckfestigkeit gehört zu den höchsten aller technischen Materialien
- Wärmeleitfähigkeit von ca. 84 W/(m·K), was dazu beiträgt, die Wärme von den Schneidkanten abzuleiten
- Schmelzpunkt der WC-Verbindung selbst bei etwa 2.870 °C
Was Ihnen der Stahlvergleich tatsächlich sagt
Stahl ist härter; Wolframcarbid ist steifer, härter und deutlich verschleißfester. Bei Schneid-, Bohr-, Fräs- und Umformwerkzeugen führen diese Unterschiede zu einer längeren Werkzeuglebensdauer und einer besseren Maßkontrolle, sofern die Sorte auf die Aufgabe abgestimmt ist.
| Eigentum | Wolframkarbid | Werkzeugstahl | Was es in der Praxis bedeutet |
|---|---|---|---|
| Härte | 1.700–2.400 HV | 600–900 HV | Hartmetallkanten halten die Schärfe viel länger |
| Elastizitätsmodul | 550–700 GPa | ~200 GPa | Weniger Durchbiegung unter Schnittlast |
| Verschleißfestigkeit | Ausgezeichnet | Mäßig | Längere Lebensdauer in abrasivem Gestein und Boden |
| Zähigkeit | Mäßig, binder-dependent | Hoch | Stahlbögen; Hartmetall kann bei starker Erschütterung absplittern |
| Kosten pro Werkstück | Niedriger bei abrasiven Arbeiten | Hocher consumable cost | Hocher initial price, longer usable life |
Die Steifigkeit und Härte erklären, warum Hartmetall den ganzen Tag gehärteten Stahl bearbeitet, durch Gestein bohrt und Asphalt fräst. Sie erklären auch, was Sie beachten müssen: Hartmetall verbiegt sich nicht. Wenn ein Werkzeug übermäßigen Vibrationen, Stößen oder unterbrochenem Schnitt ausgesetzt wird, kann eine Hartmetallschneide dort brechen, wo eine Stahlschneide einfach nachgeben würde. Auswahl und Zustand der Maschine entscheiden darüber, ob dieser Bruch in der ersten Minute auftritt oder überhaupt nicht.
Wo Wolframcarbid seinen Unterhalt verdient
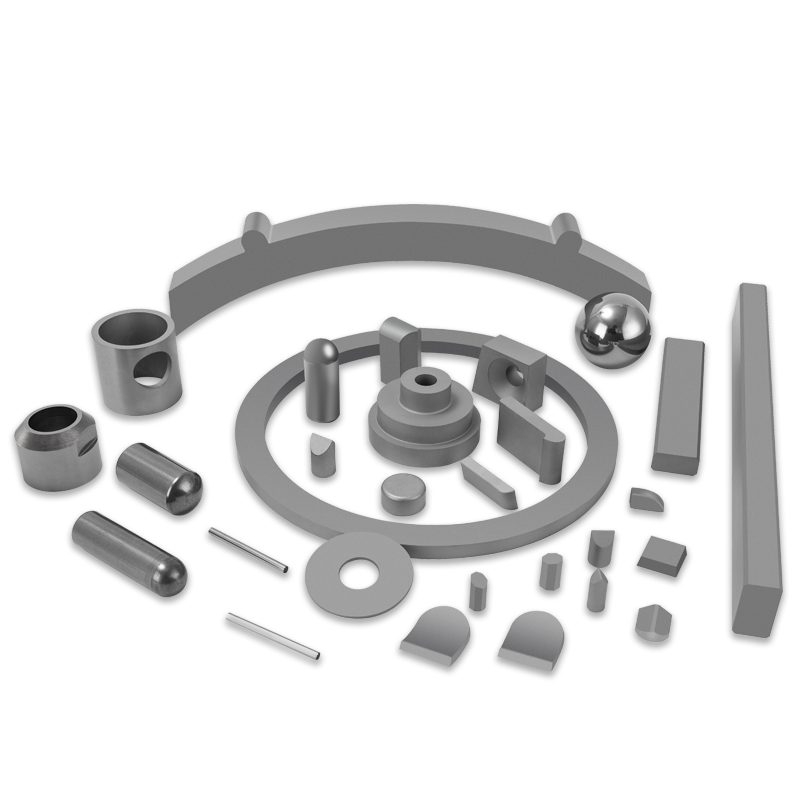
Fast jedes Wolframkarbidteil, das Sie kaufen, gehört zu einer kleinen Gruppe von Produktfamilien. Jede Familie hat ihre eigene Geometrie, Güteanforderungen und typische Fehlerarten.
| Produktfamilie | Typische Anwendung | Hauptfehler bei falscher Anwendung |
|---|---|---|
| Schneidmesser | Drehen, Fräsen, Nuten, Gewindeschneiden | Absplitterungen oder Randkraterbildung |
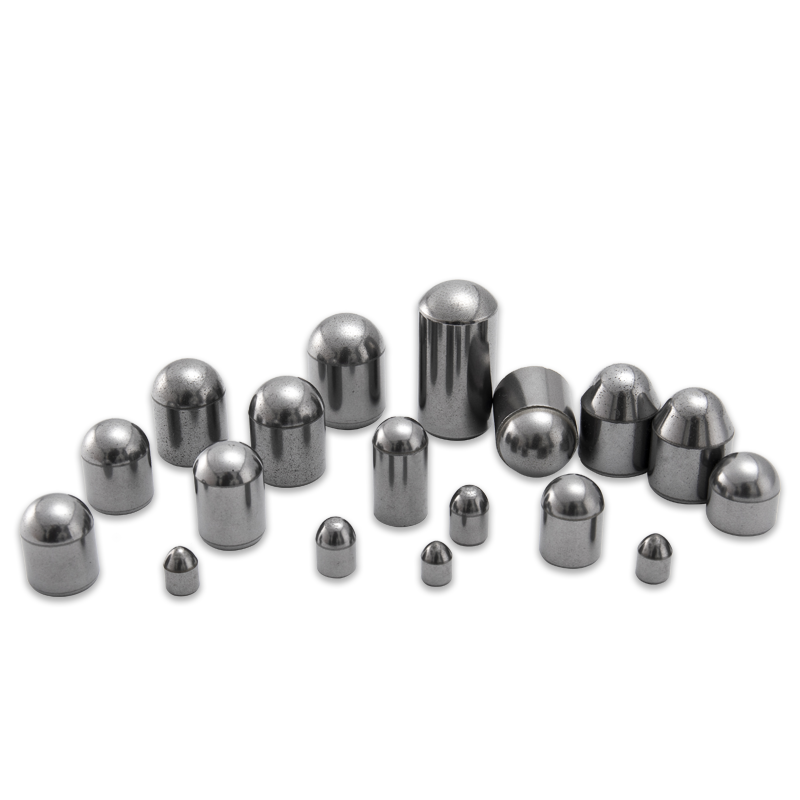
| Gesteinsbohrwerkzeuge | Sprenglöcher, Erkundungen, Ankerlöcher | Verschleißflächen oder Hartmetallbruch |
| TBM-Einsätze | Messerköpfe für Tunnelbohrmaschinen | Bruch in hartem oder gemischtem Boden |
| Straßenfräswerkzeuge | Asphalt- und Betonfräsen | Schneller Spitzenverschleiß oder Spitzenverlust |
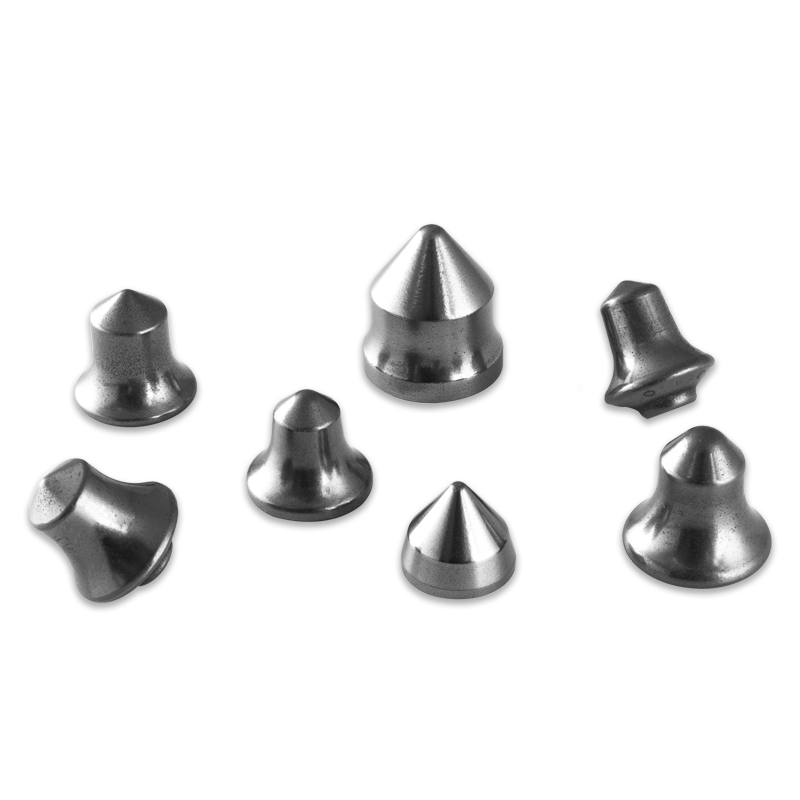
| Plektren mit rundem Schaft | Kohleschermaschinen, Teilschnittmaschinen | Übermäßiger Verschleiß an harten Einschlüssen |
| Prägestempel | Stanzen und Umformen von Blechen | Kantenverschleiß, Absplitterungen, Profilverlust |
Schneidmesser für die Metallbearbeitung
Beim Metallschneiden laufen Wolframcarbid-Sägeblätter mit hohen Spindelgeschwindigkeiten und erhöhten Temperaturen. Die Sorte muss gleichzeitig abrasivem Verschleiß und thermischer Erweichung standhalten. Beschichtungen wie PVD- oder CVD-Schichten auf Titanbasis verlängern die Lebensdauer zusätzlich, insbesondere bei unterbrochenen Schnitten. Für einen Produktionsbetrieb ist der Nutzen leicht zu messen: weniger Werkzeugwechsel, engere Maßtoleranzen und geringere Kosten pro fertigem Stück.
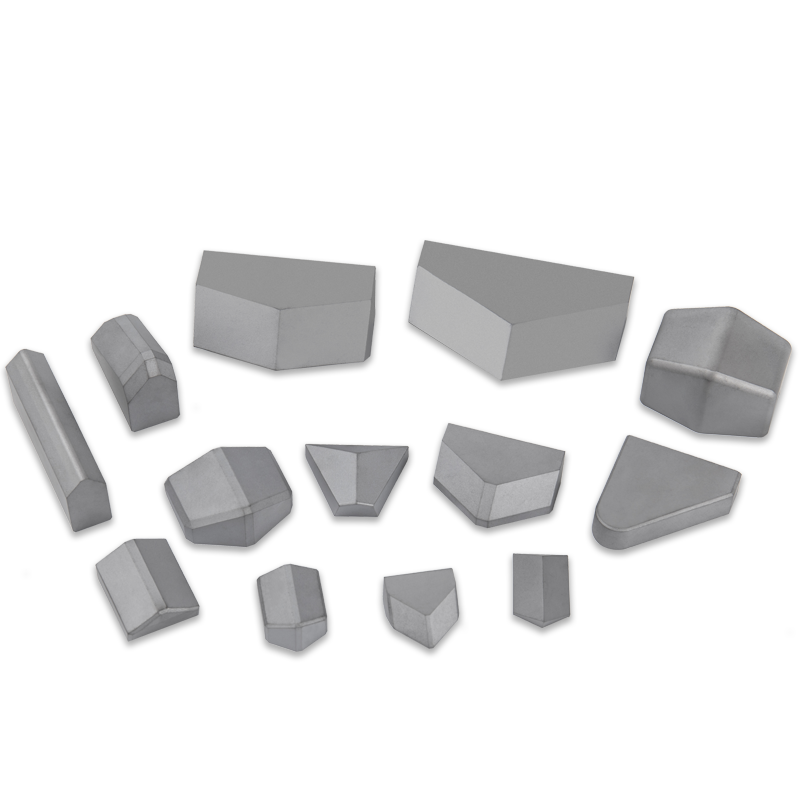
 Wolframkarbid-Schneidmesser für die Hochgeschwindigkeitsbearbeitung von Metall Diese Klinge wurde für Produktionsbetriebe entwickelt, die eine längere Werkzeuglebensdauer und engere Toleranzen wünschen. Seine Sorte und optionale PVD- oder CVD-Beschichtungen tragen dazu bei, Verschleiß und thermischer Erweichung bei unterbrochenen Schnitten zu widerstehen. Produkt anzeigen →
Bohr- und Tunnelwerkzeuge
Gesteinsbohren ist in einer wichtigen Hinsicht das Gegenteil zum Schneiden von Stahl: Es dominiert der Stoß. Ein Bohrhammer schlägt tausende Male pro Minute auf den Hartmetallbohrer, und eine Tunnelbohrmaschine drückt mit enormer Kraft Einsätze in Mischgestein. Höhere Kobaltgehalte absorbieren diese Auswirkungen; Härtere Sorten sind verschleißfest. Da an jedem Standort unterschiedliche Gesteinsverhältnisse herrschen, passen die besten Lieferanten die Qualität an, anstatt ein Einheitsteil anzubieten.
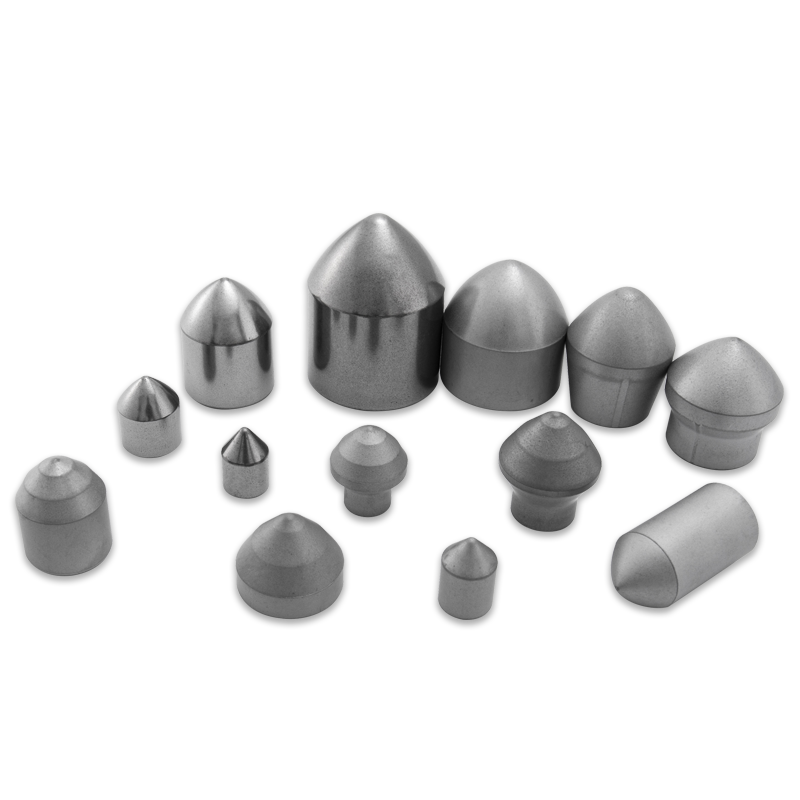
Wolframcarbid-Einsätze für Tunnel- und Gesteinsbohrungen Diese Einsätze kombinieren Abriebfestigkeit und Schlagzähigkeit für gemischte Bodenbedingungen. Sie eignen sich für Tunnelbohrungen, Straßenfräsen und Kohlebergbau, wo harte Einschlüsse zu Spitzenverlusten führen können. Produkt anzeigen → Straßenfräsen und Kohleförderung
Straßenfräswerkzeuge rotieren mit hoher Geschwindigkeit auf Asphalt und Beton und erfordern eine Spitze, die auch bei Hitze und Stößen scharf bleibt. Im Kohlebergbau haben Spitzmeißel mit rundem Schaft eine ähnliche Aufgabe: Das Schneiden von Kohle ist einfach, aber in Flözen sind häufig Pyrit, Sandstein oder andere harte Einschlüsse enthalten, die die Spitze und den Stahlschaft belasten. Spitzenverlust ist ein häufiger Fehler, wenn der Lötprozess oder die Sortenauswahl nicht an die Bodenbedingungen angepasst ist.
Stanzwerkzeuge zum Umformen
Bei Stanzwerkzeugen ist die Maßkontrolle ebenso wichtig wie die Verschleißfestigkeit. Eine abgenutzte Matrizenkante verändert den Biegeradius oder die Beschnittlinie, und die Nachbearbeitung der Matrizen ist weitaus teurer als der Hartmetallrohling selbst. Feinkörniges Hartmetall mit einer konsistenten Bindephase behält sein Profil über Millionen von Hüben, weshalb Stanzbetriebe die Sortenzertifizierung als Voraussetzung und nicht als Anfrage betrachten.
Hartmetall-Stanzwerkzeug für die Umformung großer Stückzahlen Eine Matrize, die ihr Profil über Millionen von Hüben beibehält und Verschleißfestigkeit und Dimensionsstabilität bietet. Feinkörniges Hartmetall mit konsistentem Bindemittel trägt dazu bei, Nacharbeiten zu reduzieren und die Lebensdauer zu verlängern. Produkt anzeigen → Wie ein Hartmetallteil hergestellt wird und warum es für Käufer wichtig ist
Sie müssen keine Pulverfabrik betreiben, um zu erkennen, was ein zuverlässiges Hartmetallteil von einem unzuverlässigen unterscheidet. Eine kurze Version des Prozesses erklärt es:
- Pulverzubereitung: Wolframkarbidpulver, Kobalt- oder Nickelbinder und Kornwachstumshemmer werden abgewogen und zu einer präzisen Zusammensetzung gemahlen.
- Pressen: Das Pulver wird in hydraulischen oder isostatischen Pressen geformt, um einen Grünkörper nahe der endgültigen Kontur zu erhalten.
- Sintern: Der Grünkörper wird in einer kontrollierten Atmosphäre erhitzt, oft unter Anwendung von geringem Druck, um Porosität zu entfernen und die Karbidkörner zu einem dichten Teil zu verbinden.
- Schleifen: Diamantscheiben auf CNC-Werkzeugschleifmaschinen erzeugen die endgültigen Schnittkanten und Toleranzen. Bei einem typischen Schneidmesser oder Meißelschaft entscheidet dieser Schritt darüber, ob das Teil in den Werkzeughalter passt und gleichmäßig schneidet.
- Inspektion: Digitale Werkzeugvoreinstellgeräte, Profilprojektoren und Härteprüfer überprüfen die Geometrie und Materialqualität, bevor das Teil versendet wird.
Die praktische Botschaft ist einfach: Ein Teil, dessen Pulvermischung, Pressen oder Sintern unsachgemäß ist, wird schnell versagen, egal wie gut die Zeichnung aussieht. Deshalb fragen erfahrene Einkäufer nach Geräten: Niederdruck-Sinteröfen, TPA-Pressen und fünfachsigen Werkzeugschleifmaschinen. Sie fragen auch nach dem Qualitätssystem, das die gesamte Kette abdeckt. ISO 9001 ist die Basis; ISO 14001 zeigt, dass das Werk auch verantwortungsvoll mit Schleifstaub, Kühlmittel und Abfällen umgeht.
Was Sie überprüfen sollten, bevor Sie eine Bestellung aufgeben
Das teuerste Wolframkarbidteil ist dasjenige, das frühzeitig ausfällt. Vermeiden Sie diese Kosten, indem Sie vier Dinge prüfen, bevor Sie sich an einen Lieferanten binden.
- Sortenangabe: WC-Korngröße, Bindemittelgehalt und Härtebereich schriftlich erfragen. Die Sorte sollte mit Ihrem tatsächlichen Werkstückmaterial oder Gesteinstyp verknüpft sein, nicht mit einem generischen Produktnamen.
- Geometrie und Toleranz: Schneidwerkzeuge und Meißel sind nur so gut wie ihre Passung. Fordern Sie den Prüfbericht für Außendurchmesser, Kantenradius und Sitzmaße an.
- Qualitätszertifizierung: ISO 9001 dokumentiert das Qualitätssystem und ISO 14001 weist auf den ordnungsgemäßen Umgang mit Staub und Abfällen hin. Beides sind nützliche Signale, wenn Sie die Fabrik nicht besichtigen können.
- Versorgungsstabilität: Wolframkonzentrat wird in einer begrenzten Anzahl von Regionen hergestellt, daher können sich Rohstoffpreise und Lieferzeiten schnell ändern. Ein Lieferant mit Pufferbeständen und transparenten Lieferzeiten schützt Ihren Produktionsplan.
Wenn Sie verstehen möchten, wie sich Hartmetall unter realen Werkstattbedingungen verhält, Dieser praktische Überblick über die Eigenschaften und die Herstellung von Wolframcarbid ist ein guter nächster Schritt.
Das richtige Wolframcarbid-Teil ist nicht das billigste, das schwerste oder dasjenige mit dem aggressivsten Härteanspruch. Es handelt sich um das Teil, das für Ihr Gestein, Ihren Stahl, Ihre Maschinensteifigkeit und Ihr Produktionsvolumen spezifiziert ist. Wenn Sie einmal die richtige Sorte und Geometrie erhalten, verbringen Sie weniger Zeit mit dem Wechseln von Werkzeugen und viel weniger Geld für Ersatzteile. Diese Beständigkeit unter Belastung macht Wolframcarbid zum Rückgrat moderner Schneid- und Verschleißanwendungen.
Um zu sehen, welche Produktfamilien zu Ihrem Prozess passen, durchsuchen Sie die Komplettes Sortiment an Wolframcarbid-Produkten .
Unsere Produkte //
Verwandte Produkte
Wenn Sie an unseren Produkten interessiert sind, wenden Sie sich bitte an uns
