
DE
Hartmetalleinsätze für Tunnelbohrmaschinen: Ein praktischer Leitfaden
Branchennachrichten-Jeder, der einmal eine Schicht auf einer Tunnelbohrmaschine verbracht hat, kennt die Arithmetik, nach der sich die ganze Arbeit richtet: Bohrmeter pro Fräsersatz und verlorene Stunden, wenn diese Fräser vom Kopf abgenommen werden müssen. Hartmetalleinsätze für Tunnelbohrmaschinen Wir sitzen mitten in dieser Arithmetik. Es sind kleine Teile, oft nicht breiter als ein Daumen, und dennoch entscheiden sie darüber, ob ein Schneidring seine Arbeit beendet oder abgesplittert, flach und unbrauchbar zurückkommt.
Seit 1990 stellen wir in Changzhou Hartmetallprodukte her, und ein Großteil dieser Arbeit landet in Bergbau-, Bohr- und Tunnelbaugeräten. Was folgt, ist ein praktischer Blick darauf, was diese Einsätze unter Tage bewirken, wie Sie die Qualität an Ihren Boden anpassen und was es wert ist, vor der Bestellung überprüft zu werden.
Was Hartmetalleinsätze tatsächlich bei einer TBM bewirken
Eine Tunnelbohrmaschine schneidet Fels nicht wie eine Säge Holz. Scheibenfräsen werden unter enormem Druck in die Ortsbrust gedrückt und das Gestein bricht unterhalb der Kontaktstelle auf. Jeder Einsatz am Kopf ist daher hohen Druckbelastungen, dem Abrieb durch Gesteinssplitter und Feinteile sowie wiederholten Stößen ausgesetzt, jedes Mal, wenn ein Fräser durch die Schlagfläche rollt.
Hartmetall taucht an mehr Stellen auf, als die meisten Leute erwarten:
- Lehrenschneider und Lehrenknöpfe, bei denen der Kopf seinen fertigen Durchmesser gegen ständigen Seitenverschleiß halten muss.
- Stirneinsätze an Scheibenringen mit Hartmetallspitze, die dort eingesetzt werden, wo das Gestein so abrasiv ist, dass ein normaler Stahlring zu schnell verschleißt.
- Schaberspitzen und Aufreißzähne für weichere Böden, bei denen die Aufgabe darin besteht, Material anzuheben statt zu zerkleinern.
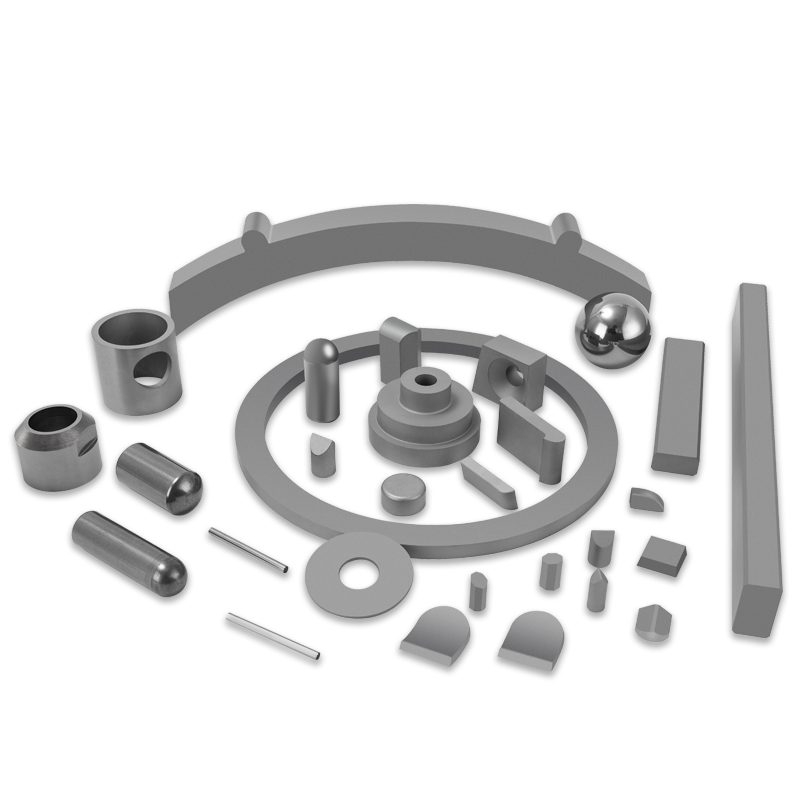
- Verschleißbolzen und -platten an der Bohrkopfstirnseite, den Mistkübeln und den Schneckenförderern schützen Stahlkonstruktionen vor dem gleichen abrasiven Schmutz.
Alle diese Teile haben eine gemeinsame Anforderung. Das Hartmetall muss in seinem Halter fixiert bleiben, die Arbeitskante so lange wie möglich halten und auf vorhersehbare Weise versagen, anstatt zu zerbrechen.
Die Insert-Familie auf einem Schneidkopf
Unterschiedliche Positionen an einem Schneidkopf stellen unterschiedliche Anforderungen an das gleiche Material. Messgeräteeinsätze erfordern eine maximale Verschleißfestigkeit, da sie den Tunneldurchmesser festlegen. Schlagflächeneinsätze erfordern ein ausgewogenes Verhältnis von Verschleißfestigkeit und Schlagzähigkeit. Bei Schaberspitzen kommt es vor allem auf Robustheit und eine solide Lötverbindung an.
| Position einfügen | Hauptberuf | Eigentum, das am wichtigsten ist |
|---|---|---|
| Knöpfe zum Messen von Messern | Halten Sie den fertigen Tunneldurchmesser fest | Verschleißfestigkeit und Härte |
| Scheibenringflächeneinsätze | Gestein zertrümmern und durchdringen | Ausgewogene Zähigkeit und Verschleißfestigkeit |
| Schaber- und Aufreißerspitzen | Heben Sie weichen oder gebrochenen Boden an | Schlagzähigkeit und Lötfestigkeit |
| Schneidkopf-Verschleißbolzen | Stahlkonstruktionen schützen | Härte und Abriebfestigkeit |
| Mistkübel und Förderbandauskleidungen | Widersteht gleitendem Abrieb | Härte mit angemessener Zähigkeit |
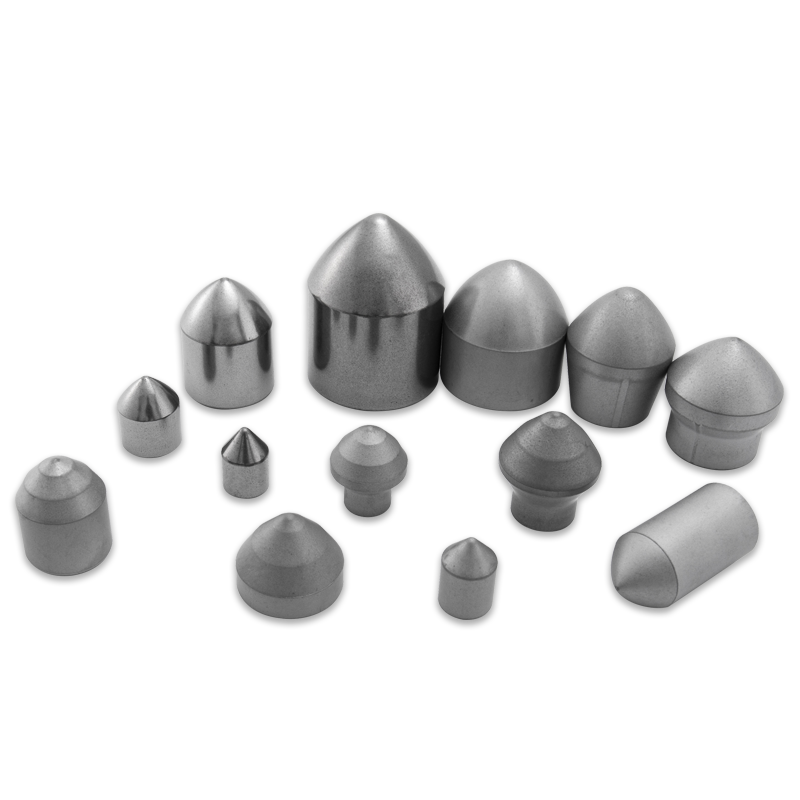
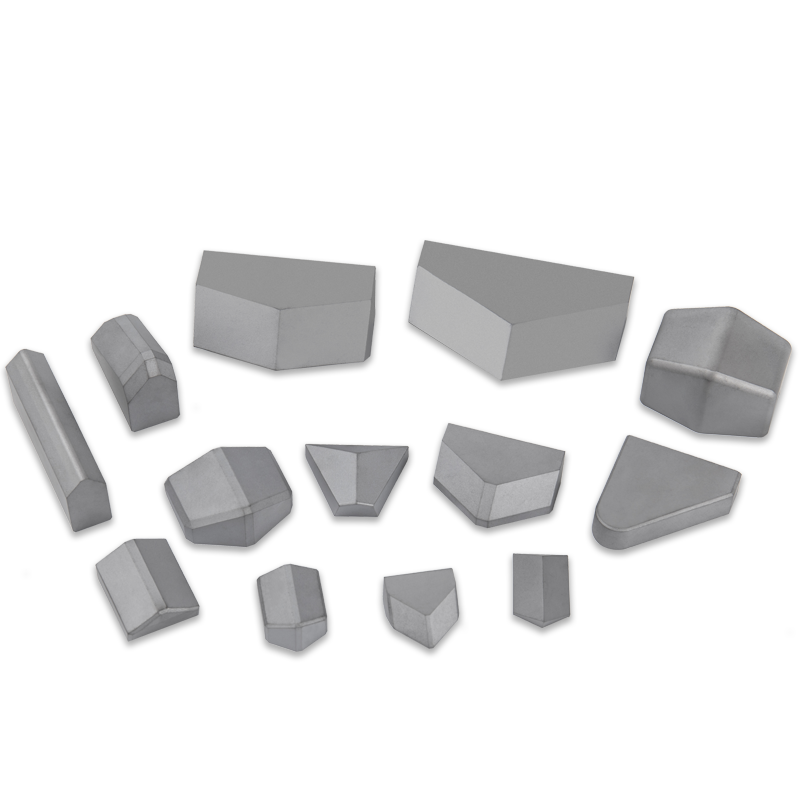
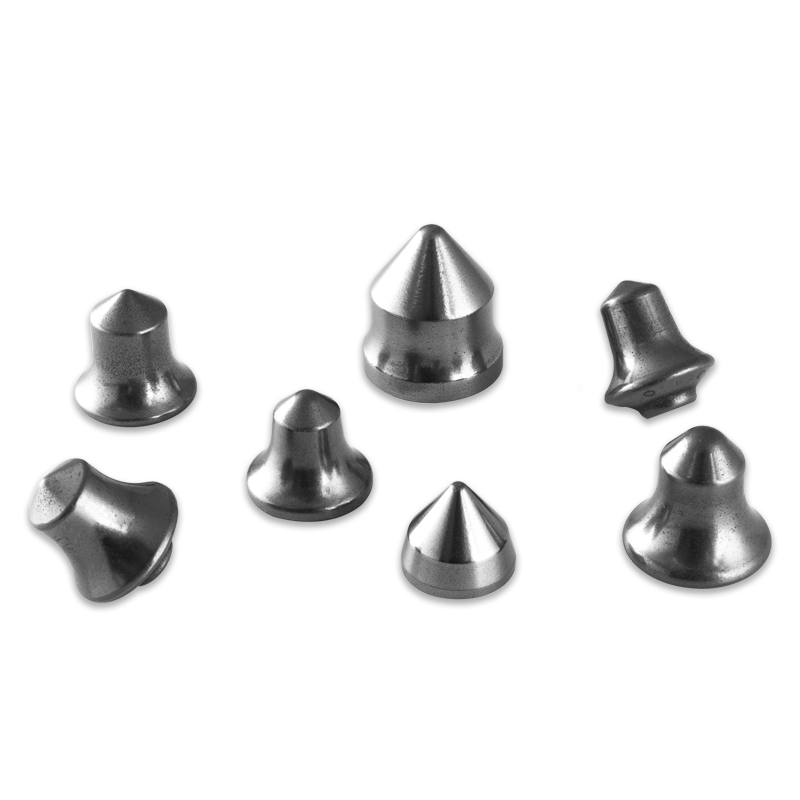
Wenn Sie einen Ausgangspunkt benötigen, deckt unser eigenes Einsatzsortiment für Tunnelbohrmaschinen die oben beschriebenen Stärken, Stirnflächen und Verschleißpositionen ab, sowohl in Standardgrößen als auch nach Zeichnung.
 Hartmetalleinsätze für Tunnelbohrmaschinen Deckt Spurweite, Ortsbrust und Verschleißpositionen mit mehreren Qualitäten für mittelhartes Gestein ab, erhältlich in Standardgrößen oder nach Zeichnung. Produkt anzeigen →
Lesen Sie den Boden, bevor Sie einen Katalog lesen
Der häufigste Fehler, den wir sehen, ist die Auswahl einer Sorte aus einem Katalog, ohne auf das Gestein zu achten. Zwei Tunnel gleichen Durchmessers können völlig unterschiedliche Einsätze erfordern.
Vier Dinge sollten Sie wissen, bevor Sie etwas angeben:
- Druckfestigkeit des Gesteins, die bestimmt, wie viel Schub jeder Fräser tragen muss.
- Abrasivität, üblicherweise ausgedrückt als Cerchar-Abrasivitätsindex, der angibt, wie schnell Kanten stumpf werden.
- Quarzgehalt und Korngröße, da harte, feinkörnige Mineralien Hartmetall schnell polieren.
- Struktur der Gesteinsmasse, da gebrochener, blockiger Boden eine Stoßbelastung erzeugt, die bei einer massiven Wand nicht der Fall ist.
Der schwierigste Fall sind gemischte Gesichtserkrankungen. Wenn der Kopf in einer einzigen Umdrehung vom Ton in den Granit übergeht, erfahren die Einsätze innerhalb von Sekunden sowohl Gleitverschleiß als auch scharfe Stöße. Grobkörnige Sorten mit höherem Kobaltgehalt sind dort meist die sicherere Wahl, auch wenn sie anfangs etwas weicher sind.
Sorten, Korngröße und Kobalt im Klartext
Bei Wolframcarbid für Schneidwerkzeuge handelt es sich um Wolframcarbidkörner, die durch einen Kobaltbinder zusammengehalten werden. Zwei Variablen erledigen die meiste Arbeit: wie viel Kobalt vorhanden ist und wie grob die Karbidkörner sind.
- Geringer Kobaltgehalt, feine Körnung: die härteste und verschleißfesteste Kombination, gut für abrasives Gestein mit einer stabilen, vorhersagbaren Oberfläche.
- Mittleres Kobalt, mittlere Körnung: der Allzweck-Mittelgrund, der für die meisten TBM-Arbeiten geeignet ist.
- Höherer Kobaltgehalt, grobe Körnung: die härteste Option, gewählt für blockigen Boden, starke Schlagkräfte und gemischte Oberflächen.
Härte und Zähigkeit stehen immer im Widerspruch zueinander, sodass keine Sorte überall gewinnt. Was ein guter Hersteller tut, ist, die Qualität Charge für Charge konstant beizubehalten, sodass die Leistung, die Sie im ersten Versuch validiert haben, auch die Leistung ist, die Sie bei der zehnten Bestellung erhalten.
Die Verarbeitung ist genauso wichtig wie die Chemie. Die beim Sintern verbleibende Porosität wirkt als Rissstarter, sodass Vakuum- oder Niederdrucksintern einen weitaus zuverlässigeren Einsatz ergibt als ein billig gepresstes und gesintertes Teil.
Wenn Einfügungen fehlschlagen und was der Fehler bedeutet
Carbide verrät Ihnen in der Regel, warum es fehlgeschlagen ist, wenn Sie sich die verschlissenen Teile ansehen, bevor sie in die Schrotttonne gelangen. Durch die Untersuchung des Musters kann oft ein ganzer Ausstechersatz eingespart werden.
| Was Sie sehen | Wahrscheinliche Ursache | Was zu ändern ist |
|---|---|---|
| Absplitterungen oder Abplatzungen | Auswirkungen, die über die Zähigkeit der Sorte hinausgehen | Gehen Sie zu einem höheren Kobaltgehalt oder einer gröberen Körnung über |
| Abgeflachte, polierte Spitzen | Der Abrieb übersteigt die Härte | Geringerer Kobaltgehalt oder eine feinere Körnung |
| Graue, geätzte Oberfläche | Bindemittelangriff durch Wasser und Gülle | Überprüfen Sie die Auswahl des Bindemittels und die Entwässerung |
| Lose oder fehlende Bolzen | Schlechte Lochpassung oder schwache Befestigung | Überprüfen Sie die Presspassung und die Lochqualität |
| Risse um die Spitze herum | Thermische und mechanische Ermüdung | Überprüfen Sie den Lötzyklus und die Schneidparameter |
Das Aufzeichnen von Verschleißmustern pro Stationierung und nicht pro Schneidwerk ist eine Gewohnheit, die es wert ist, aufgebaut zu werden. Es entsteht ein vages Gefühl, dass Einfügungen nicht in Daten übergehen, die Sie an einen Lieferanten weitergeben können.
Was Sie vor dem Kauf überprüfen sollten
Die Preise für Wendeschneidplatten variieren, aber die Kosten für einen ausgefallenen Fräsersatz bemessen sich eher an der Ausfallzeit als am Preis der Teile. Ein paar einfache Kontrollen unterscheiden einen seriösen Hersteller von einem Handelsunternehmen.
- Chargenrückverfolgbarkeit, sodass ein Problemgrad auf einen Press- und Sintervorgang zurückgeführt werden kann.
- Härteprüfung an fertigen Teilen, nicht nur anhand eines Zertifikats des Pulverlieferanten.
- Metallografische Prüfungen auf Porosität, Bindemittelverteilung und Kornstruktur.
- Maßkontrolle an Bohrung und Kopf jedes Einsatzes, da die Passung im Halter darüber entscheidet, ob er an Ort und Stelle bleibt.
- Zertifizierung von Managementsystemen wie ISO 9001 und ISO 14001, die mindestens einen dokumentierten Prozess bestätigt.
- Bereitschaft, eine Testcharge auf Ihrem Computer auszuführen, bevor Sie sich auf Volumen festlegen.
Wir haben eine ausführlichere Anleitung zu Auswahlkriterien und Lieferantenfragen für geschrieben TBM-Wolframkarbideinsätze wenn Sie tiefer in die Standzeitplanung einsteigen möchten.
Werkzeuge, die neben der TBM funktionieren
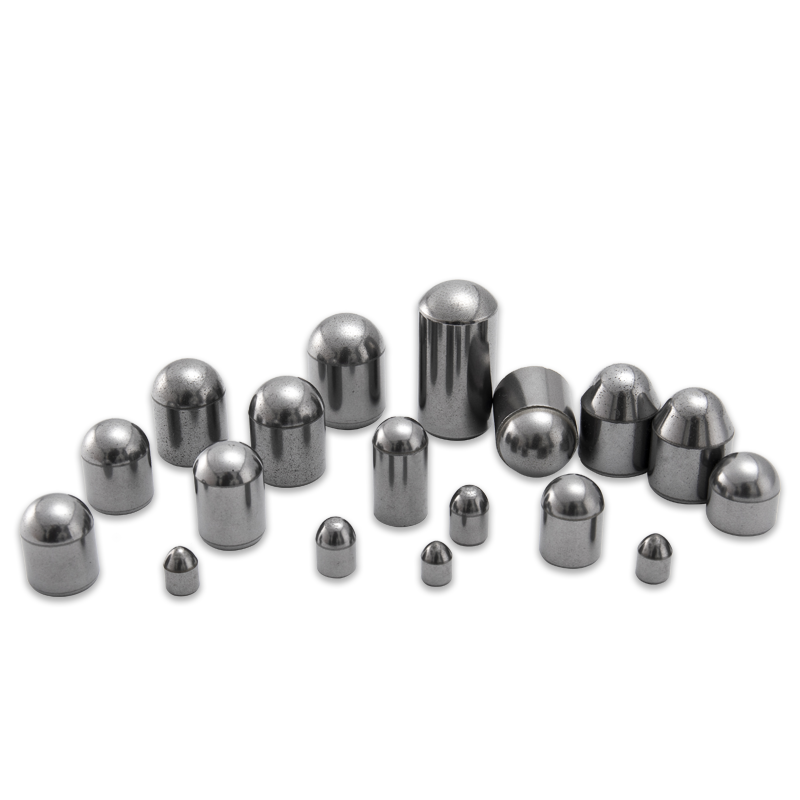
Für ein Tunnelprojekt sind nur Bohrkopfeinsätze selten erforderlich. Sondenbohrungen vor der Ortsbrust, Vorpfahlarbeiten, Erdanker und die Bohr- und Sprengabschnitte, die oft zwei TBM-Vortriebe verbinden, verbrauchen allesamt Hartgesteinsbohrwerkzeuge. Die Materiallogik ist bekannt: Hartmetallknöpfe oder -einsätze, die in einen Stahlkörper eingelassen sind und den Schnitt ausführen, während der Stahl die Last trägt.
Gesteinsbohrwerkzeuge und -sorten aus Wolframcarbid Durchsuchen Sie Hartmetall-Bohrwerkzeuge nach Schlag- und Verschleißbedingungen. Die Sorten sind für Gesteinsbohr- und Bergbauanwendungen aufgeführt. Produkt anzeigen → Teilschnittmaschinen und Continuous Miner sind die andere Hälfte des Bildes. Auf weicherem Boden oder in Kohle erfolgt der Aushub nicht mit Scheiben, sondern mit konischen Spitzmeißeln auf einem rotierenden Kopf. Rundschaftmeißel mit Hartmetallspitze sind genauso Verbrauchsmaterialien wie Fräseinsätze, und es gelten die gleichen Fragen zu Qualität, Spitzenhaltbarkeit und Kosten pro Kubikmeter.
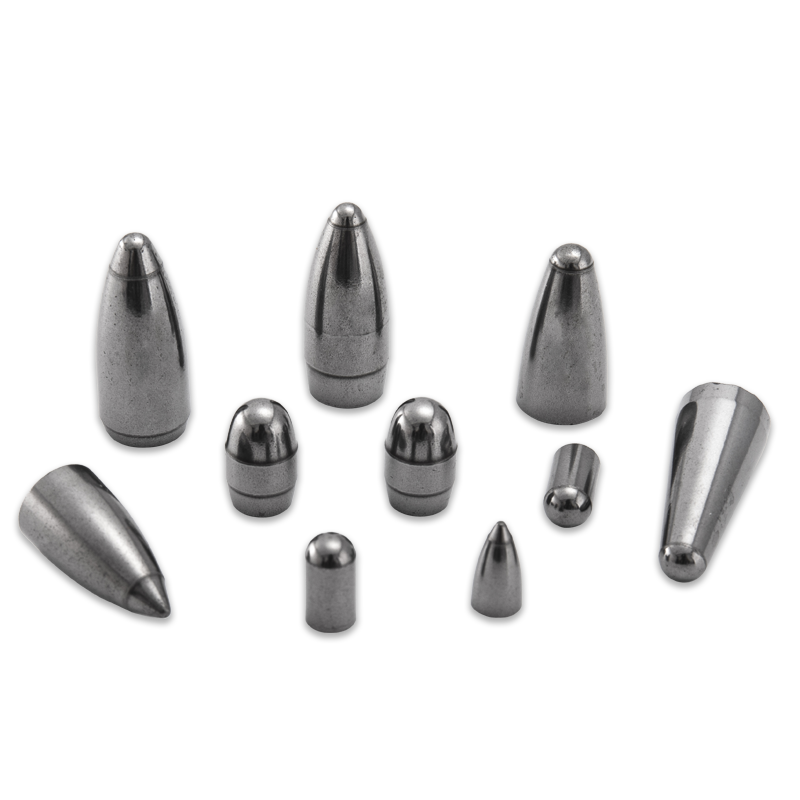
Rundschaftmeißel aus Wolframcarbid für den Kohlebergbau Diese Meißel wurden für Kohle und Halbkohlegestein entwickelt, bieten eine hohe Schlagzähigkeit und eignen sich für schwere Kohlenschneidköpfe mit hoher Leistung. Produkt anzeigen → Wählen Sie einen Partner statt einer Teilenummer
Bei der Beilagenauswahl handelt es sich nicht um eine einmalige Kaufentscheidung. Die Bodenbedingungen ändern sich entlang der Trasse, die Fräsenkonstruktionen werden überarbeitet und die Neigung, die im ersten Kilometer gut funktionierte, muss möglicherweise im fünften Kilometer angepasst werden. Was am meisten hilft, ist ein Lieferant, der über die Felswand genauso gut sprechen kann wie über das Pulver, und der ein einheitliches Teil statt einer einzigen beeindruckenden Probe produzieren kann.
Unsere Werkstatt in Changzhou übernimmt das Pressen, Niederdrucksintern und Fertigschleifen im eigenen Haus und wir arbeiten sowohl nach Kundenzeichnungen als auch nach Standardteilenummern. Wenn Sie Hartmetall für ein Tunnelprojekt spezifizieren und über Sorten, Geometrie oder Lieferzeiten sprechen möchten, Jiangsu Gaite Wolfram-Technologie Gerne schauen wir uns Ihre Zeichnungen und Trageunterlagen an und schlagen einen Ausgangspunkt vor.
Unsere Produkte //
Verwandte Produkte
Wenn Sie an unseren Produkten interessiert sind, wenden Sie sich bitte an uns
